납땜 인두 온도별 사용법과 브릿지 방지 팁
납땜이 잘 안 될 때 흔히 듣는 조언이 “온도를 올려라”입니다. 그런데 온도를 올려도 해결되지 않는 경우가 있고, 오히려 높은 온도 때문에 망가지는 것이 생깁니다. 패드가 들뜨고, 부품이 열을 받고, 인두 팁도 빨리 상합니다.
인두 온도는 세기 조절이라기보다 열 전달 설계에 가깝습니다. 이 글에서는 온도 구간별로 어떤 작업에 맞는지, 그리고 초보자가 자주 겪는 브릿지(솔더 브릿지, 인접 핀 합선) 를 어떻게 예방하고 제거하는지 정리했습니다.
이 글에는 직접 계산한 그래프 두 개를 함께 넣었습니다. 하나는 신호 패드와 GND 패드에 팁 크기와 설정 온도를 바꿔 가며 인두를 댔을 때 접합부가 몇 도까지 오르는지 단순한 열 회로로 계산한 결과이고, 다른 하나는 설정 온도를 450℃까지 올렸을 때 LED 리드가 받는 온도를 부품 데이터시트의 납땜 한계와 비교한 결과입니다. 합금의 녹는 온도는 Kester와 AIM의 합금표에서 가져왔고, 가정한 조건은 각 그래프 설명에 모두 적었습니다.
1. 인두 온도가 중요한 이유: ‘녹이는 온도’가 아니라 ‘흐르게 하는 온도’
납땜의 목표는 납을 녹이는 게 아니라, 녹은 납이 패드와 부품 리드를 적셔서(wetting) 금속 결합층을 만드는 것입니다. 이 결합이 제대로 생기려면 세 가지가 동시에 필요합니다.
- 충분한 온도 — 납의 융점보다 높아야 함
- 충분한 시간 — 패드와 리드가 납의 녹는 온도보다 높아질 때까지(작은 패드는 짧고, GND 패드는 길어짐)
- 살아 있는 플럭스 — 산화막을 걷어내는 역할
여기서 핵심은 인두 팁 온도가 곧 납땜 부위 온도가 아니라는 점입니다. 아래 2장의 직접 계산에서 넓은 GND면에 바로 이어진 패드에 가는 원뿔형 팁을 330℃로 3초 대면 접합부는 119℃에 머물렀고, 같은 패드에 2.4mm 경사형 팁을 대면 225℃까지 올랐습니다. 반대로 작은 신호 패드는 경사형 팁 300℃로도 3초 뒤 281℃가 됐습니다.
기억할 원칙: 3초 룰
인두를 대고 3초 안에 납이 흐르지 않으면, 온도를 올릴 게 아니라 팁을 바꾸거나 접촉 방식을 바꿔야 합니다.
오래 대고 있으면 실납 속 플럭스가 먼저 타서 날아가 납이 잘 퍼지지 않고, 패드와 기판 사이 접착층이 오래 열을 받아 동박이 들뜰 수 있습니다. 2장의 계산에서도 GND 패드는 1초 뒤와 10초 뒤 접합부 온도 차이가 크지 않았고(경사형 330℃ 기준 223℃ → 235℃), 늘어난 시간만큼 주변 기판이 데워졌습니다.
2. 온도별 사용법 한눈에 보기
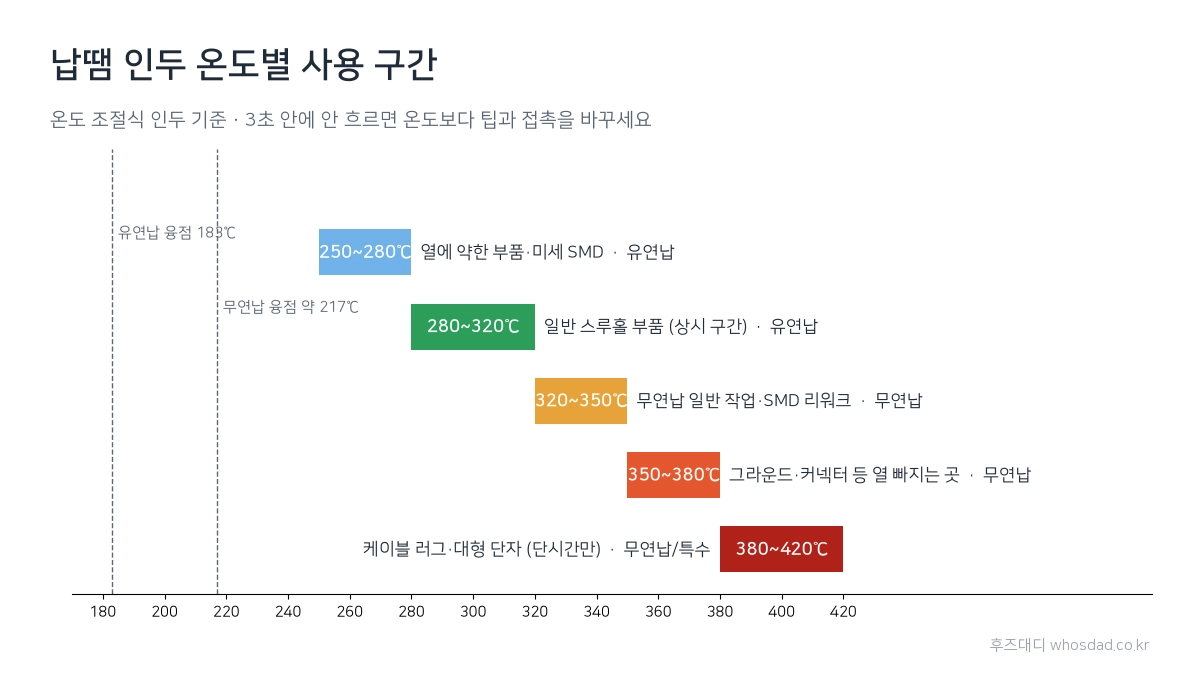
아래 표는 일반적인 온도 조절식 인두(예: 936 계열, T12 계열, 휴대형 인두) 기준입니다.
| 설정 온도 | 주 사용처 | 사용 납 | 주의사항 |
|---|---|---|---|
| 250~280℃ | 열에 약한 부품(LED, 필름 콘덴서, 소형 IC), 얇은 에나멜선, 미세 SMD | 유연납 | 열용량 큰 팁 필수, 접촉 시간 짧게 |
| 280~320℃ | 일반 스루홀 부품, 저항·콘덴서·핀헤더 | 유연납 표준 | 가장 무난한 상시 구간 |
| 320~350℃ | 무연납 일반 작업, 중형 패드, SMD 리워크 | 무연납 | 무연납의 기본 구간 |
| 350~380℃ | 그라운드 플레인 연결, 커넥터, 굵은 배선, 방열 큰 부위 | 무연납 | 3~5초 이내로 끝내기 |
| 380~420℃ | 케이블 러그, 대형 접지 단자, 두꺼운 동판 | 무연납/특수 | 단시간만. 팁 수명 급감 |
250~280℃ — “부품을 지키는 온도”
LED, 필름 콘덴서, 온도 센서처럼 열 스트레스에 약한 부품에 씁니다. 유연납(Sn63/Pb37, Kester 합금표 기준 공정점 183℃)은 이 온도에서도 충분히 흐릅니다. 대신 온도가 낮은 만큼 팁이 작으면 열이 부족해집니다. 온도를 낮출수록 팁은 크게 가는 게 정석입니다.
280~320℃ — “자주 쓰는 온도”
일반 스루홀 작업은 이 구간에서 해결할 수 있는 것이 많습니다. 저항, 세라믹 콘덴서, 핀헤더, 스위치 같은 일반 스루홀 부품에 유연납을 쓴다면 300℃ 전후가 무난합니다. 납이 은빛으로 반짝이며 화산 모양(원뿔형)으로 퍼지면 성공입니다.
320~350℃ — “무연납의 기본선”
무연납 SAC305(Sn96.5Ag3Cu0.5)는 Kester 합금표 기준으로 217~220℃에서 녹아, 유연납 공정점 183℃보다 34~37℃ 높습니다. 젖음성도 유연납보다 떨어지는 편이라 설정 온도를 조금 더 높게 잡습니다. 무연납으로 작업한다면 330℃ 전후에서 시작해 상황에 따라 조정하세요.
350~380℃ — “열이 도망가는 자리”
그라운드 플레인에 직접 연결된 패드, 굵은 커넥터, 방열판에 붙은 부품은 열이 사방으로 빠져나갑니다. 이 구간이 필요하지만, 온도를 올리기 전에 예열(핫플레이트, 열풍기 예열 100~120℃) 을 먼저 고려하는 것이 기판에 부담이 적습니다. 더 중요한 것은 팁 크기입니다. 아래 계산에서 그 차이를 확인할 수 있습니다.
직접 계산: GND 패드에서 온도를 올릴 때와 팁을 키울 때
GND 패드가 잘 안 붙을 때 온도를 올릴지 팁을 바꿀지 판단하려고, 인두 히터와 팁, 패드, 기판을 열저항과 열용량으로 나눈 단순한 열 회로를 만들어 직접 계산했습니다. 왼쪽은 Kester 합금표(Alloy Temperature Chart)와 AIM 합금 차트에 실린 합금별 녹는 온도이고, 오른쪽은 스루홀 패드에 인두를 3초 댔을 때 접합부 온도입니다.
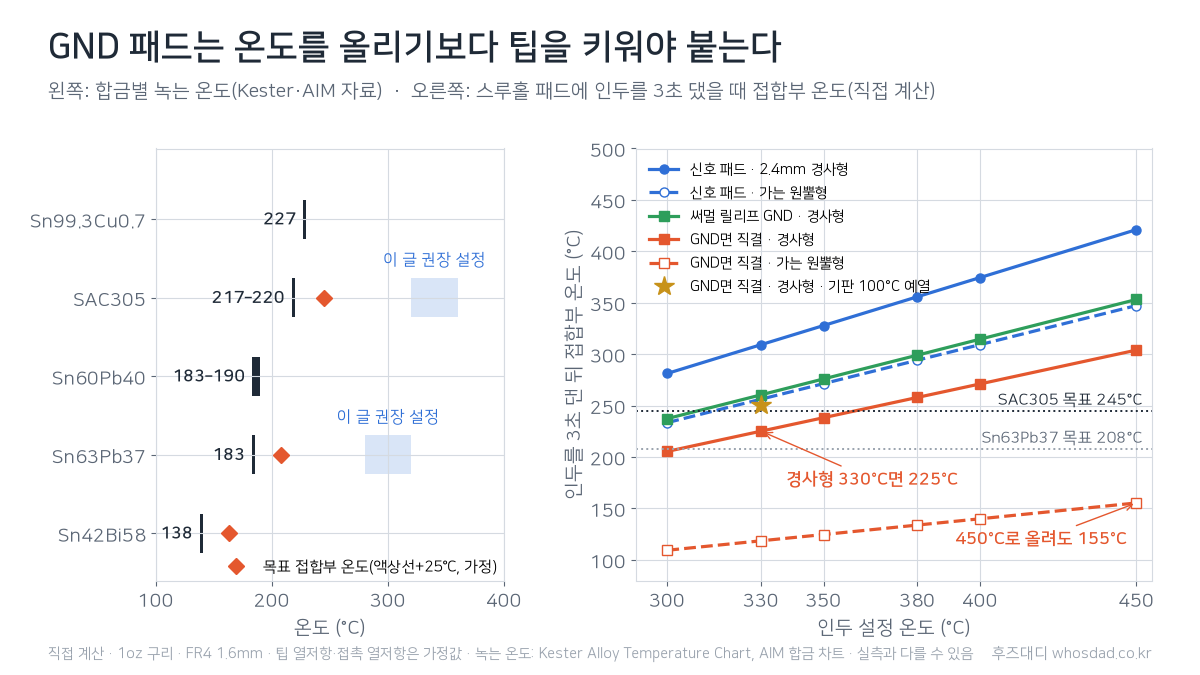
가정은 다음과 같습니다. 기판은 FR4 1.6mm에 한 면만 1oz(35µm) 구리가 있는 것으로 두었습니다. 패드는 지름 1.8mm, 구멍 지름 0.9mm인 스루홀이고 납 2mm³와 부품 리드가 들어 있습니다. 신호 패드는 패드 바깥에 구리가 없고, GND면 직결 패드는 반지름 30mm 구리면에 바로 붙어 있으며, 써멀 릴리프 패드는 0.5mm 틈을 폭 0.3mm 스포크 4개로 건너 구리면에 이어집니다(스포크 4개의 열저항 30.5K/W, 직접 계산). 인두는 히터 온도를 일정하게 유지하는 60W급 스테이션으로 보고, 설정 온도는 공중에 있을 때의 팁 온도로 맞췄습니다. 가는 원뿔형 팁은 히터-팁 열저항 10K/W, 팁-패드 접촉 열저항 40K/W, 2.4mm 경사형 팁은 각각 4K/W와 8K/W로 정했습니다. 목표 접합부 온도는 액상선보다 25℃ 높은 값(SAC305 245℃, Sn63Pb37 208℃)으로 정한 가정값입니다. 팁과 접촉 열저항은 특정 제품의 값이 아니라 팁 크기의 차이를 보기 위해 정한 값입니다.
직접 계산 결과, 작은 신호 패드는 2.4mm 경사형 팁 330℃로 3초 뒤 309℃, 가는 원뿔형 팁으로도 256℃까지 올라 SAC305 목표 245℃를 넘었습니다. GND면에 바로 이어진 패드는 달랐습니다. 가는 원뿔형 팁은 330℃에서 119℃, 450℃까지 올려도 155℃에 그쳐 Sn63Pb37 목표 208℃에도 못 미쳤습니다. 같은 패드에 2.4mm 경사형 팁을 대면 330℃에서 225℃, 380℃에서 258℃였습니다. 경사형 팁 330℃가 원뿔형 팁 450℃보다 접합부를 70℃ 더 데운 셈입니다. 가는 팁은 히터에서 팁 끝까지, 팁 끝에서 패드까지 열이 지나가는 길이 좁아서, 설정 온도를 올려도 그 길로 들어가는 열이 조금밖에 늘지 않습니다. 써멀 릴리프로 이어진 GND 패드는 경사형 330℃에서 260℃로 직결 패드보다 35℃ 높았습니다.
시간에 따른 변화도 계산했습니다. GND면 직결 패드에 경사형 팁 330℃를 대면 접합부는 1초 뒤 223℃, 3초 뒤 225℃, 10초 뒤 235℃로 거의 오르지 않았습니다. 팁이 넣어 주는 열과 구리면이 빼 가는 열이 금방 비슷해지기 때문입니다. 대신 구리면이 100℃ 이상으로 데워진 범위는 380℃ 설정에서 3초 뒤 반지름 4.1mm, 10초 뒤 5.2mm로 넓어졌습니다. 몇 초 안에 안 흐르는 GND 패드를 오래 붙잡고 있으면 접합부보다 주변 기판을 오래 데우게 되는 이유입니다. 기판 전체를 100℃로 예열해 두고 계산하면 같은 경사형 팁 330℃로 3초 뒤 250℃가 되어 목표를 넘었습니다(예열 없이 225℃).
이 결과를 작업에 쓰는 방법은 다음과 같습니다.
- GND 패드가 안 붙으면 온도보다 팁을 먼저 바꿉니다. 위 결과처럼 가는 팁은 온도를 올려도 GND면이 빼 가는 열을 따라가지 못합니다. 2.4mm 이상 경사형이나 끌 모양 팁으로 바꾸고, 팁과 패드 사이에 납을 조금 녹여 다리를 만든 뒤 대면 접촉이 좋아집니다.
- 그래도 부족하면 예열을 더합니다. 위 표의 350~380℃ 구간은 큰 팁과 함께 쓸 때 효과가 있습니다. 하판 예열이나 열풍기로 주변 기판 온도를 올리면 같은 설정 온도로도 접합부가 목표에 닿습니다.
- 오래 대는 것은 해결책이 아닙니다. 1초 뒤와 10초 뒤 접합부 온도 차이가 크지 않았듯, 몇 초 안에 납이 흐르지 않으면 인두를 떼고 팁, 예열, 플럭스를 바꿔 다시 합니다.
- 전원부 부품을 교체할 때 특히 확인합니다. 전해 커패시터나 커넥터처럼 다리가 넓은 GND면에 바로 이어진 부품이 있습니다. 교체 순서는 전해 커패시터 교체 글에 정리해 두었습니다.
이 계산은 접촉 열저항을 처음부터 일정하게 두었고, 실납이 녹을 때 드는 열(잠열)과 플럭스, 반대면 구리와 내층은 넣지 않았습니다. 신호 패드에서 목표 온도까지 걸린 시간이 경사형 팁 기준 0.07~0.19초로 실제 손 감각보다 짧게 나오는 것도 이 때문입니다. 접촉 열저항을 절반이나 두 배로 바꾸면 GND면 직결 패드·경사형 330℃의 3초 뒤 온도가 252℃와 187℃로 달라졌습니다. 절대값보다 패드 종류와 팁 크기에 따른 차이를 보는 용도로 보시기 바랍니다.
380℃ 이상 — “예외 구간”
케이블 러그, 두꺼운 동판, 대형 접지 단자 같은 작업에만 씁니다. 이 온도에서는 플럭스가 빨리 타 버려 오히려 납땜 품질이 떨어질 수 있고, 인두 팁의 철 도금도 빨리 상합니다. 상시 사용 금지 구간으로 생각하시면 됩니다.
직접 계산: 450℃로 올리면 부품 리드는 몇 도를 받을까
온도를 올리면 빨리 붙는 것은 맞습니다. 다만 작은 패드에서는 그 ‘빨리’가 얼마나 되는지, 그동안 부품이 몇 도를 받는지가 중요합니다. 부품 데이터시트의 납땜 조건과 비교하려고, Kingbright 5mm LED WP7113SRC/DU 데이터시트에 적힌 리드 납땜 온도(패키지 바닥에서 2mm 아래 260℃ 3초, 5mm 아래 260℃ 5초)를 기준으로 위와 같은 열 회로로 직접 계산했습니다.
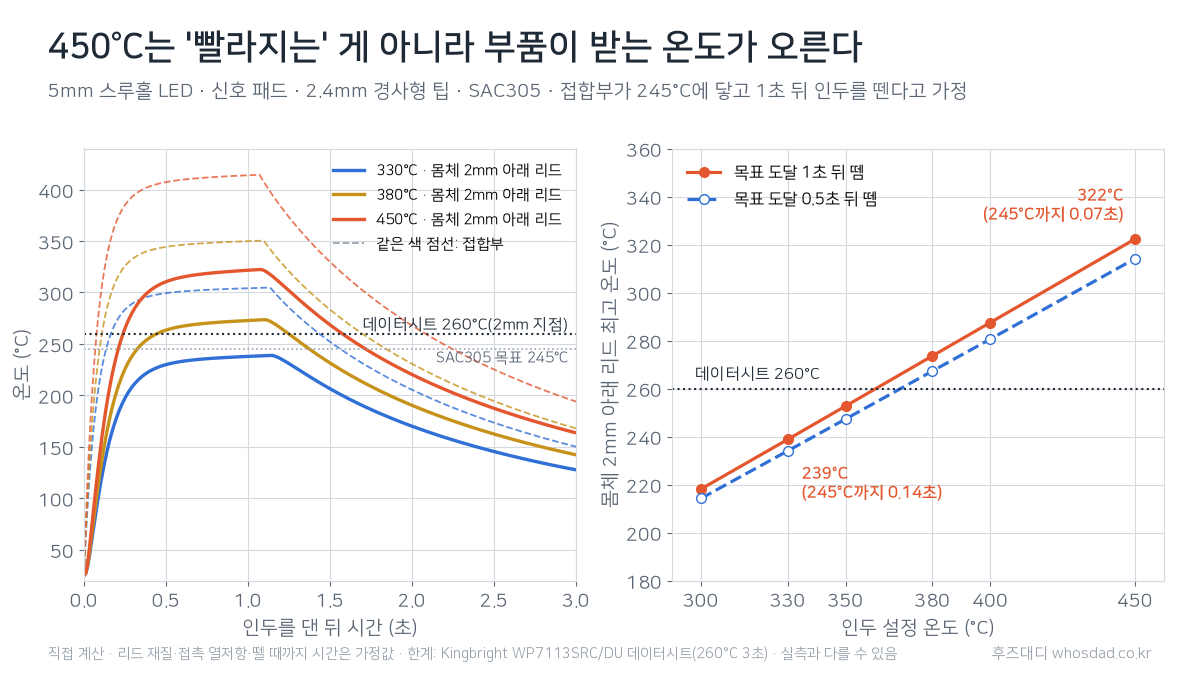
가정은 다음과 같습니다. 위 계산의 신호 패드와 2.4mm 경사형 팁에 SAC305를 쓰고, LED 몸체가 기판 윗면에서 3mm 떠 있다고 보았습니다. 그러면 몸체 2mm 아래 지점은 기판 윗면에서 1mm 위입니다. 리드는 0.5mm 각 철계 합금(열전도율 50W/m·K)으로, 몸체는 작은 열용량으로 넣었습니다. 접합부가 245℃에 닿은 뒤 인두를 떼기까지 1초(비교용 0.5초)가 걸린다고 가정했습니다. 리드 재질과 치수, 몸체 높이는 데이터시트에서 확인한 값이 아니라 가정값입니다.
직접 계산 결과, 접합부가 245℃에 닿는 시간은 330℃ 설정에서 0.14초, 450℃에서 0.07초로 차이가 0.07초였습니다. 이렇게 줄어든 시간보다, 인두를 대고 있는 1초 동안 더 올라간 온도가 훨씬 컸습니다. 몸체 2mm 아래 리드의 최고 온도는 300℃ 설정에서 218℃, 330℃에서 239℃, 350℃에서 253℃로 데이터시트의 260℃ 아래였지만, 380℃에서 274℃, 400℃에서 288℃, 450℃에서 322℃로 260℃를 넘었고, 450℃에서는 260℃ 위에 1.34초 머물렀습니다. 같은 동안 접합부는 330℃ 설정에서 305℃, 450℃ 설정에서 414℃까지 올랐습니다. 0.5초 만에 떼도 450℃의 리드 최고 온도는 314℃였습니다. 납을 Sn63Pb37(목표 208℃)로 바꿔도 330℃ 설정의 리드 최고 온도는 238℃로 거의 같았습니다. 작은 접합부는 1초도 안 돼 팁 온도 가까이 올라가므로, 부품이 받는 온도는 납 종류보다 설정 온도와 대고 있는 시간이 정합니다.
이 결과를 작업에 쓰는 방법은 다음과 같습니다.
- 열에 약한 부품은 설정 온도부터 낮춥니다. 작은 패드에서 450℃로 줄어드는 시간은 0.1초 안쪽이고, 그사이 리드 온도는 데이터시트의 조건을 넘을 수 있습니다.
- 무연납은 여유가 좁습니다. 이 계산의 목표 245℃(가정)와 데이터시트의 260℃ 사이는 15℃뿐입니다. SAC305로 LED나 센서를 붙일 때는 330℃ 안팎에서 납이 퍼지면 바로 뗍니다. 유연납은 목표 208℃와 260℃ 사이가 52℃라 그만큼 낮은 설정 온도로 작업할 수 있습니다.
- 부품 데이터시트의 납땜 조건을 먼저 봅니다. 이 LED처럼 리드 온도와 몸체에서의 거리로 적힌 경우도 있고, 인두 온도와 시간으로 적힌 부품도 있습니다. 같은 부품을 여러 번 고쳐 붙이면 그만큼 열을 반복해서 받습니다.
실제 LED 리드의 재질과 두께, 몸체 높이, 인두를 떼는 순간에 따라 숫자는 달라집니다. 데이터시트의 260℃ 3초는 그 조건에서 견딘다는 뜻이지 넘으면 바로 고장 난다는 뜻은 아니고, 그 아래라고 무조건 안전하다는 뜻도 아닙니다. 설정 온도에 따라 부품이 받는 온도가 어떻게 달라지는지 비교하는 용도로 보시기 바랍니다.
3. 유연납 vs 무연납: 온도 차이만 있는 게 아닙니다
| 항목 | 유연납 (Sn63/Pb37) | 무연납 (SAC305) |
|---|---|---|
| 융점 | 183℃ (공정점) | 217~220℃ |
| 권장 인두 온도 | 280~320℃ | 320~360℃ |
| 젖음성 | 우수 | 다소 떨어짐 |
| 완성면 | 반짝이는 광택 | 약간 무광, 거칠어 보임 |
| 브릿지 발생 | 상대적으로 적음 | 더 잘 생김 |
무연납은 표면장력과 유동성 특성 때문에 핀 사이에 납이 남아 브릿지가 되기 쉽습니다. 무연납을 쓰신다면 플럭스를 유연납 때보다 넉넉히 쓰는 것이 브릿지 예방에 도움이 됩니다.
참고: 무연납의 무광 마감을 “냉납(cold joint)”으로 오해하기 쉽습니다. 무연납은 정상적으로 잘 붙어도 약간 흐린 표면이 나옵니다. 냉납은 표면이 울퉁불퉁하고 공 모양으로 뭉쳐 있으며 패드에 퍼지지 않은 상태입니다.
4. 온도보다 중요한 것: 팁 선택
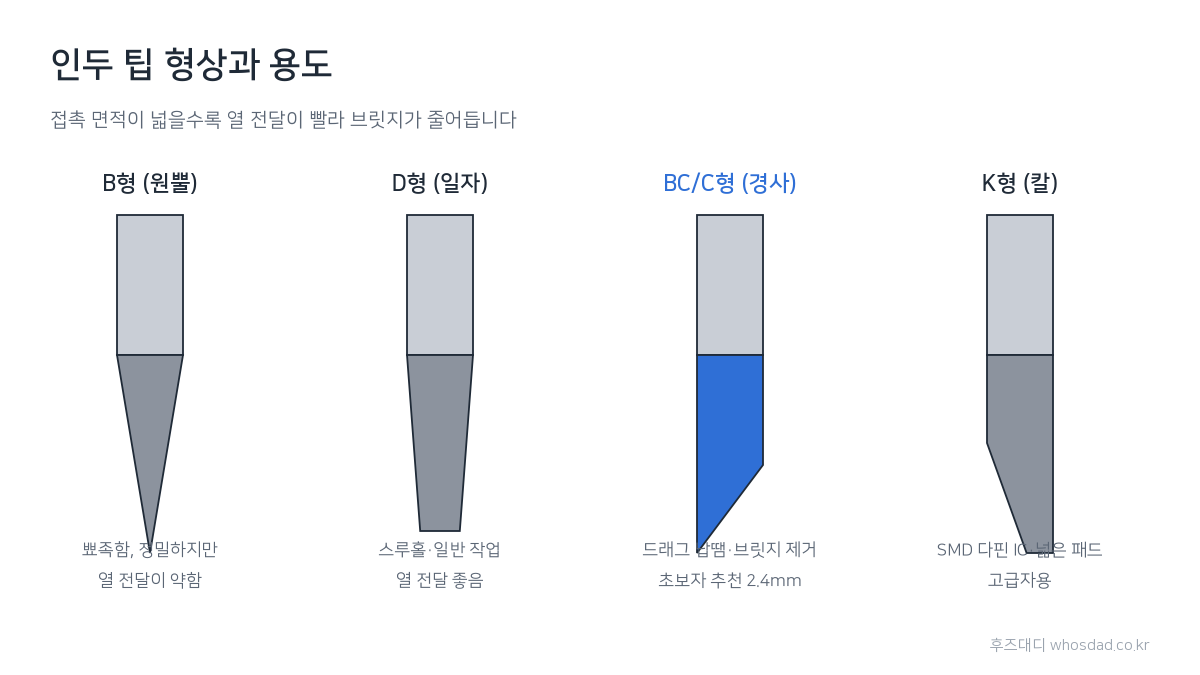
초보자가 브릿지와 냉납을 반복할 때 먼저 볼 것은 뾰족한 팁(연필형, B팁)만 쓰고 있지 않은지입니다.
- 뾰족한 팁: 접촉 면적이 작아 열 전달이 나쁨 → 온도를 올리게 됨 → 부품 손상
- 경사형(BC/C형) 팁: 면으로 닿아 열 전달이 좋음 → 낮은 온도로도 빠르게 끝남
- 나이프형(K형) 팁: 다열 핀 드래그 솔더링에 최적, 브릿지 제거에도 유용
팁 하나만 새로 산다면 2.4mm 경사형(BC형)을 추천합니다. 익숙해지면 뾰족한 팁보다 오히려 깔끔하게 작업할 수 있습니다. 2장의 직접 계산에서도 GND면 직결 패드에서 경사형 팁 330℃가 가는 원뿔형 팁 450℃보다 접합부를 70℃ 더 데웠습니다. 접촉 면적이 넓어야 열이 빨리 전달되고, 열이 빨리 전달돼야 인두를 짧게 대고 뗄 수 있어서 브릿지가 덜 생깁니다.
5. 브릿지(합선)는 왜 생기는가 — 5가지 원인
브릿지는 인접한 두 패드나 핀 사이에 납이 다리처럼 이어져 단락되는 현상입니다. 원인은 주로 다음 다섯 가지에서 찾을 수 있습니다.
- 납이 너무 많다 — 초보자는 필요한 양보다 많이 넣기 쉽습니다.
- 플럭스가 부족하거나 이미 타버렸다 — 플럭스가 살아 있으면 납이 패드로 끌려가지만, 죽으면 아무 데나 붙습니다.
- 온도가 너무 낮다 — 납이 충분히 유동하지 못해 핀 사이에 걸쳐진 채로 굳습니다.
- 인두를 떼는 방향이 잘못됐다 — 핀과 핀 사이 방향으로 빼면 납이 끌려가면서 다리가 만들어집니다.
- 팁이 산화되어 있다 — 납이 팁에 안 붙으니 기판 쪽에 뭉텅이로 남습니다.
6. 브릿지 방지 실전 팁 7가지
① 납을 인두가 아니라 ‘패드’에 대세요
인두 팁에 납을 녹여서 기판에 옮겨 붙이는 방식은 플럭스가 이미 다 타버린 납을 붙이는 것과 같습니다. 순서는 인두로 패드+리드를 먼저 데운 뒤 → 반대편에서 납을 대는 것입니다. 이렇게 하면 납이 필요한 만큼만 자연스럽게 빨려 들어갑니다.
② 플럭스를 아끼지 마세요
플럭스 펜이나 젤 플럭스를 미리 바르고 시작하면 브릿지를 줄이는 데 도움이 됩니다. 플럭스는 납을 패드 쪽으로 끌어당기는 힘(젖음성)을 만들어 줍니다. 핀 간격이 좁을수록 플럭스는 필수입니다.
③ 인두를 뺄 때는 핀과 ‘수직 방향’으로
핀이 세로로 나열되어 있다면, 인두는 옆이 아니라 패드 바깥쪽 아래로 쓸어내리듯 빼세요. 핀 사이 방향으로 빼면 납이 실처럼 끌려가면서 그대로 다리를 만듭니다.
④ 다열 핀은 ‘드래그 솔더링’으로
QFP나 커넥터처럼 핀이 여러 개 나란한 부품은 하나씩 붙이지 말고, 플럭스를 충분히 바른 뒤 나이프형 팁에 납을 조금 물려서 일정한 속도로 쭉 끌고 가는 방식이 오히려 브릿지가 적습니다. 남은 브릿지는 마지막에 솔더윅으로 한 번에 정리합니다.
⑤ 부품 고정은 ‘대각선 두 핀’부터
먼저 대각선 두 개 핀만 살짝 고정해 부품 위치를 잡고, 정렬을 확인한 다음 나머지를 붙이세요. 정렬이 틀어진 상태로 전부 붙이면 다시 떼면서 브릿지와 패드 손상이 함께 발생합니다.
⑥ 작업 중간중간 팁을 닦으세요
젖은 스펀지보다 황동 울(브래스 울) 을 추천합니다. 스펀지는 팁 온도를 급격히 떨어뜨려 열충격을 줍니다. 닦은 뒤에는 반드시 납을 살짝 묻혀 틴닝(tinning) 상태로 유지하세요. 산화된 팁은 브릿지 제조기입니다.
⑦ 마지막엔 조명 각도를 바꿔 확인
납땜면은 정면에서 보면 브릿지가 잘 안 보입니다. 기판을 기울여 빛의 반사 각도를 바꿔가며 보면 미세한 다리가 드러납니다. 여기에 멀티미터 부저(도통 테스트)로 인접 핀을 찍어 보면 눈으로 놓친 브릿지도 잡을 수 있습니다. 다만 회로상 원래 연결된 핀(GND 핀끼리 등)은 브릿지가 없어도 울리니 회로도와 함께 봅니다.
7. 이미 생긴 브릿지, 제거하는 3가지 방법
방법 1 — 솔더윅(흡착심선) 사용 · 기본 방법
- 브릿지 위에 플럭스를 한 방울 바릅니다.
- 솔더윅(1.5~2mm 폭)을 브릿지 위에 올립니다.
- 인두를 윅 위에 눌러 댑니다. (윅을 통해 열이 전달됨)
- 납이 윅으로 빨려 올라가면 윅과 인두를 동시에 뗍니다.
인두를 먼저 떼면 윅이 기판에 붙어버립니다. 반드시 같이 떼세요.
방법 2 — 플럭스 + 인두로 쓸어내기
플럭스를 바르고 깨끗한 팁을 브릿지에 댄 뒤, 핀 사이에서 바깥쪽으로 쓸어내면 여분의 납이 팁에 딸려 옵니다. 팁을 닦고 몇 번 반복합니다. 납이 아주 조금 넘칠 때 빠르게 정리됩니다.
방법 3 — 납을 오히려 더 넣고 다시 정리하기
역설적이지만, 플럭스가 완전히 죽어서 납이 굳어버린 경우엔 새 납(플럭스가 들어 있는 실납)을 조금 더 넣어 플럭스를 되살린 뒤 윅으로 걷어내면 더 깔끔하게 정리됩니다.
작업 후에는 이소프로필 알코올(IPA)과 면봉으로 플럭스 잔여물을 닦아 주세요. 남은 플럭스는 시간이 지나면 부식이나 누설 전류의 원인이 될 수 있습니다.
8. 초보자 체크리스트
작업 전에 이 다섯 가지를 먼저 확인합니다.
- 사용하는 납이 유연납인지 무연납인지 확인했는가
- 팁이 은색으로 코팅(틴닝)되어 있는가 (검게 산화됐다면 정리 필요)
- 플럭스 펜 또는 젤 플럭스가 준비되어 있는가
- 솔더윅과 확대경(또는 휴대폰 카메라 확대)이 손 닿는 곳에 있는가
- 환기가 되고 있는가
9. 안전 수칙 — 짧지만 가장 중요한 부분
- 납땜 연기는 납 증기가 아니라 가열된 플럭스(로진) 연기입니다. 호흡기 자극을 유발하므로 반드시 환기하거나 흄 흡입기를 사용하세요.
- 유연납을 만진 뒤에는 반드시 손을 씻고, 작업 공간에서 음식을 먹지 마세요.
- 인두 거치대는 반드시 사용하고, 자리를 비울 때는 전원을 끕니다.
- 납이 튈 수 있으므로 보안경 착용을 권장합니다. 특히 브릿지를 제거하거나 납을 흡입기로 빨아낼 때 그렇습니다.
10. 자주 묻는 질문 (FAQ)
Q. 인두 온도는 그냥 350℃로 고정해두면 안 되나요? A. 작은 패드는 350℃에서도 금방 붙습니다. 다만 위 2장의 직접 계산처럼 작은 접합부는 1초도 안 돼 팁 온도 가까이 올라가므로, 열에 약한 부품도 그만큼 높은 온도를 받습니다. 팁도 빨리 상합니다. 유연납 300℃ / 무연납 330℃를 기본으로 두고 필요할 때만 올리는 습관을 권합니다.
Q. 납이 자꾸 공처럼 뭉쳐서 안 붙습니다. A. 먼저 세 가지를 확인합니다. ① 팁이 산화됨 ② 플럭스가 없거나 죽음 ③ 패드가 산화됨. 팁을 정리해 틴닝하고, 플럭스를 새로 바르고, 패드를 알코올로 닦아보세요. 그래도 안 되면 GND 패드처럼 열이 빠지는 자리인지 보고, 온도보다 팁 크기와 예열을 먼저 바꿉니다.
Q. 무연납과 유연납을 섞어 써도 되나요? A. 권장하지 않습니다. 섞인 납은 어느 쪽 데이터시트의 녹는 온도나 강도와도 맞지 않게 됩니다. 특히 비스무트가 든 저온납(AIM 합금 차트 기준 Sn42/Bi58, 138℃)에 유연납이 섞이면, Kester 합금표의 Sn43Pb43Bi14(144~163℃)처럼 녹는 온도가 크게 내려간 조성이 생길 수 있습니다. 리워크 시에는 기존 납을 최대한 제거한 뒤 한 종류로 다시 붙이는 게 좋습니다.
Q. 브릿지가 생기면 기판이 망가진 건가요? A. 아닙니다. 브릿지는 표면에 납이 얹힌 상태일 뿐이라, 전원을 넣기 전에 제거하면 아무 문제 없습니다. 다만 전원을 넣은 채로 방치하면 과전류로 부품이 손상될 수 있으니, 조립 후 첫 전원 투입 전에 반드시 육안 + 도통 검사를 하고, 첫 전원은 벤치 파워 전류 제한을 걸고 넣는 것이 안전합니다. 이미 전원을 넣었는데 어디가 붙었는지 모르겠다면 전압 주입으로 쇼트 위치를 찾는 방법을 참고하세요.
Q. 저렴한 온도 조절 인두, 표시 온도를 믿어도 되나요? A. 표시 온도와 실제 팁 온도는 다를 수 있습니다. 팁 온도계가 있다면 한 번 맞춰 보고, 없다면 표시값을 절대 기준으로 삼기보다 작은 패드에서 납이 짧은 시간 안에 부드럽게 흐르는 지점을 자기 인두의 기준점으로 잡으세요.
마무리
정리하면 이렇습니다.
- 유연납은 300℃, 무연납은 330℃를 기본값으로 두고 시작한다.
- 안 붙으면 온도를 올리지 말고 팁을 크게, 플럭스를 새로.
- 브릿지는 주로 납 과다 + 플럭스 부족에서 생긴다.
- 인두는 핀 사이가 아니라 바깥쪽으로 뺀다.
- 브릿지가 생겨도 플럭스와 솔더윅으로 정리할 수 있다.
- GND 패드는 온도를 올리기 전에 팁을 키우고 예열하고, 열에 약한 부품은 설정 온도부터 낮춘다(직접 계산).
납땜은 손재주보다 조건 관리에 가깝습니다. 온도, 시간, 플럭스 세 가지를 맞추면 결과가 달라집니다. 처음에는 버리는 기판이나 못 쓰는 보드에서 스루홀 부품을 여러 개 붙였다 떼면서, 신호 패드와 GND 패드의 차이를 직접 느껴 보시길 권합니다.
후즈대디



댓글 0
첫 댓글을 남겨보세요.