열화상카메라로 발열 부품 찾아내는 방법
기판을 열어보면 육안으로는 멀쩡한데 증상은 분명히 있을 때가 있습니다. 부풀지도 않았고 탄 자국도 없는데 전원이 안 들어오거나, 몇 분 쓰다 보면 꺼지는 식이죠. 이럴 때 열화상 카메라를 쓰면 눈에 보이지 않는 발열 부품을 빠르게 찾을 수 있습니다. 제가 수리할 때 쓰는 촬영 절차와, 부품별로 발열 패턴이 어떤 불량을 뜻하는지 정리했습니다. 중간에는 카메라 방사율 설정이 재질과 맞지 않을 때 표면마다 몇 도가 표시되는지, 그리고 촬영 거리와 해상도에 따라 작은 칩 부품이 얼마나 덜 뜨겁게 보이는지 직접 계산한 그래프를 함께 넣었습니다.
열화상 카메라가 회로 진단에서 강력한 이유
전류가 흐르는 자리에 생긴 고장은 비정상적인 열을 남기는 일이 잦습니다. 저항이 올라가면 그 자리에서 전력이 열로 소모되고, 누설 전류가 흐르면 흘러야 할 곳이 아닌 곳이 데워집니다. 즉 열은 고장의 결과이자, 고장 위치를 알려 주는 좋은 단서입니다.
기존 방식은 손등을 대보거나 알코올을 묻혀 증발 속도를 보는 것이었습니다. 감전 위험이 있고 정량적이지도 않죠. 열화상 카메라는 전원을 넣은 상태로, 비접촉으로, 기판 전체를 한 번에 봅니다. 회로도가 없는 중국산 보드를 다룰 때 특히 차이가 큽니다.
촬영 전 반드시 세팅해야 할 3가지
1. 방사율(Emissivity) 설정
열화상 카메라 진단에서 초보자가 놓치기 쉬운 부분입니다.
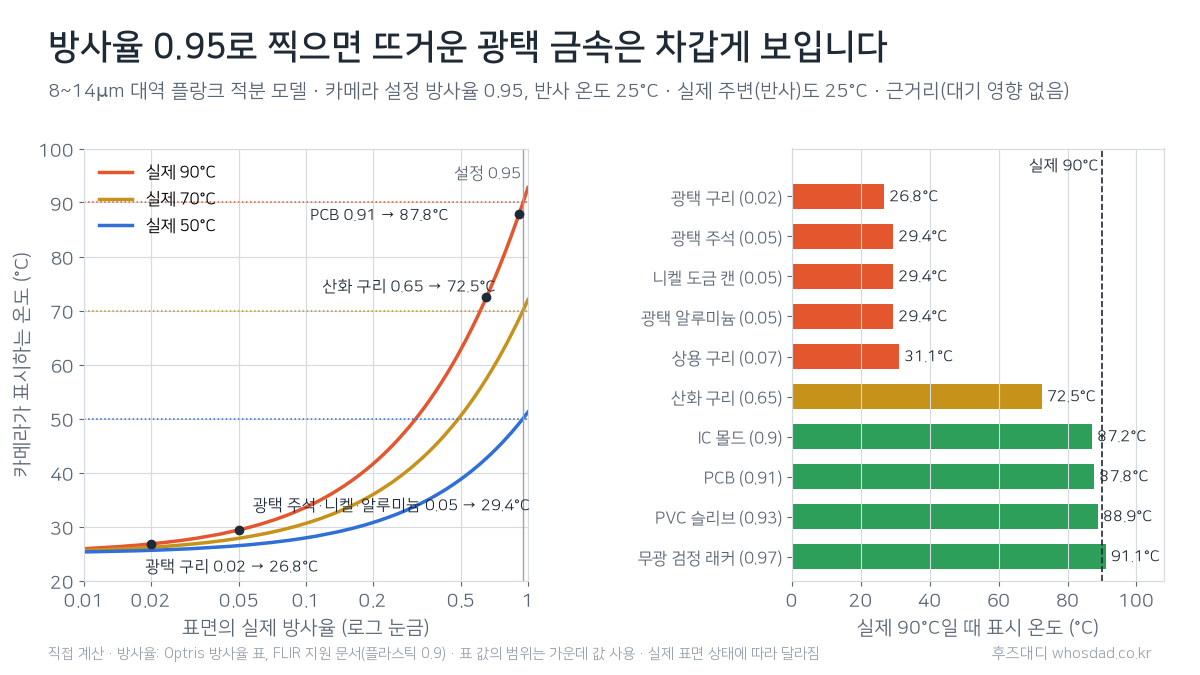
기본값 0.95로 놓고 광택 알루미늄 방열판이나 금속 캔을 찍으면 실제보다 훨씬 낮은 온도가 나옵니다. 뜨거운 방열판이 차갑게 표시돼 정상으로 오판하는 일이 여기서 생깁니다. 금속 표면의 온도가 필요하면 방사율을 아는 무광 코팅을 덧대고 방사율 0.95로 측정합니다. 얼마나 낮게 나오는지는 아래 계산으로 보겠습니다.
방사율은 물체가 같은 온도의 이상적인 흑체에 비해 적외선을 얼마나 내는지를 0에서 1 사이 값으로 나타낸 것이고, 재질과 표면 상태에 따라 크게 다릅니다. 아래 표의 방사율은 장파장 열화상 카메라용으로 공개된 Optris 방사율 표에서 기판에 흔한 재질을 골라 옮긴 것이고, 검정 플라스틱 IC 몰드는 FLIR 지원 문서가 플라스틱 표면에 권하는 0.9를 썼습니다. 같은 문서는 금속을 볼 때는 코팅에 따라 약 0.15를 권합니다. 표에 범위로 나온 값은 가운데 값을 썼습니다.
직접 계산: 방사율 0.95로 찍으면 재질별로 몇 도가 표시될까
보급형 카메라의 방사율 기본값인 0.95를 그대로 두고 여러 재질을 찍으면 화면에 몇 도가 표시되는지 직접 계산했습니다. 카메라가 받는 적외선은 표면이 스스로 내는 몫(방사율 × 표면 온도의 복사량)과 주변을 거울처럼 비춘 몫((1 − 방사율) × 주변 온도의 복사량)을 더한 것이고, 카메라는 이 값을 설정된 방사율 0.95로 거꾸로 풀어 온도를 표시합니다. 복사량은 열화상 카메라의 감지 대역인 8에서 14µm 사이에서 플랑크 식을 적분해 구했습니다.
| 재질 | 방사율 | 방사율 출처 | 실제 90°C일 때 표시 |
|---|---|---|---|
| 광택 구리(새 동박·패드) | 0.02 | Optris: Copper, polished, 50…100°C, 0.02 | 26.8°C |
| 광택 주석(주석 도금 패드·리드) | 0.05 | Optris: Tin, burnished, 0.04…0.06의 가운데 값 | 29.4°C |
| 광택 니켈 도금(실드 캔) | 0.05 | Optris: Nickel, electroplated, polished, 0.05 | 29.4°C |
| 광택 알루미늄(콘덴서 윗면·방열판) | 0.05 | Optris: Aluminum, polished, 0.04…0.06의 가운데 값 | 29.4°C |
| 상용 구리(광 낸 것) | 0.07 | Optris: Copper, commercial, burnished, 0.07 | 31.1°C |
| 산화된 구리 | 0.65 | Optris: Copper, oxidized, 50°C, 0.6…0.7의 가운데 값 | 72.5°C |
| 검정 플라스틱 IC 몰드 | 0.9 | FLIR 지원 문서: 플라스틱 표면 0.9 | 87.2°C |
| PCB(유리섬유 적층판) | 0.91 | Optris: Plastic, glass fibre laminate (printed circ. board), 70°C, 0.91 | 87.8°C |
| PVC 슬리브(전해 콘덴서 몸통) | 0.93 | Optris: Plastic, PVC, dull, structured, 70°C, 0.93 | 88.9°C |
| 무광 검정 래커·페인트 | 0.97 | Optris: Lacquer, black, matte, 100°C, 0.97 | 91.1°C |
직접 계산하면 실제 90°C인 광택 주석 도금 리드, 니켈 도금 실드 캔, 광택 알루미늄(방사율 0.05)은 모두 29.4°C로, 광택 구리(0.02)는 26.8°C로 표시됩니다. 주변 25°C보다 몇 도 높을 뿐이라 화면에서는 식은 부품처럼 보입니다. 금속 캔을 씌운 파워 인덕터나 실드 캔 아래 칩이 90°C로 달아올라 있어도 캔 표면만 보면 놓칠 수 있다는 뜻입니다. 산화된 구리(0.65)도 72.5°C로 17.5°C 낮게 나옵니다. 반대로 IC 몰드(0.9)는 87.2°C, PCB(0.91)는 87.8°C로 실제와 몇 도 차이입니다. 같은 가정에서 표시가 5°C 이상 낮아지기 시작하는 방사율은 0.86이고, 10°C 이상 낮아지는 방사율은 0.78입니다.
전해 콘덴서는 몸통이 PVC 슬리브(0.93)로 덮여 있어 옆면은 88.9°C로 거의 맞게 나오지만, 슬리브가 없는 은색 윗면(광택 알루미늄)은 29.4°C로 표시됩니다. 그래서 콘덴서는 윗면이 아니라 옆면을 찍습니다. 납땜 부위도 표에 땜납 행이 없어 광택 주석 값으로 대신하면 같은 문제가 생기므로, 냉납이 의심되는 리드는 리드 끝보다 바로 옆 솔더마스크나 부품 몸통의 온도 차를 봅니다.
반사도 같은 식에서 나옵니다. 방사율 0.05인 광택 캔은 받는 적외선의 95%가 주변을 비춘 것이라, 실제 40°C인 캔이 옆의 90°C 부품을 비추면 90.5°C로, 작업자의 얼굴이나 손(34°C로 가정)을 비추면 34.8°C로 표시됩니다. 거꾸로 실제 90°C인 캔도 주변 25°C를 비추면 29.4°C, 34°C인 손을 비추면 38.0°C로 나옵니다. 광택 금속 위에 보이는 핫스팟이나 차가운 점은 각도를 바꿔 다시 찍어 보는 이유입니다.
카메라 방사율을 0.05로 낮춰 맞추면 되지 않느냐는 생각도 들지만, 계산해 보면 오차에 아주 민감합니다. 방사율 0.05와 반사 온도 25°C를 정확히 넣으면 실제 90°C가 90.0°C로 맞게 나옵니다. 그런데 실제 반사 온도가 30°C였다면 142.8°C, 20°C였다면 16.6°C가 표시되고, 표면 방사율이 0.05가 아니라 0.07이면 110.0°C, 0.03이면 67.4°C가 됩니다. 방사율 0.05 표면이 90°C와 25°C 사이에서 내는 신호 차이는 0.97 표면의 5.2%에 불과해서, 작은 반사 변화가 그대로 수십 도 오차로 부풀려지는 것입니다.
그래서 금속 표면은 방사율을 아는 무광 코팅을 덧대고 0.95 설정 그대로 찍는 쪽이 안정적입니다. Optris 표의 무광 검정 래커(0.97)를 바르면 실제 90°C가 91.1°C로 표시되고, 코팅의 방사율이 0.95에서 조금 벗어나도 0.90이면 87.2°C, 0.93이면 88.9°C로 오차가 몇 도에 그칩니다. 절연테이프, 종이 마스킹테이프, 폴리이미드(캡톤) 테이프는 이 표에 값이 없고 제품마다 다를 수 있으므로, 쓰려면 같은 테이프를 온도를 아는 지점(접촉식 열전대로 잰 곳)에 붙여 표시값을 한 번 맞춰 둡니다. 테이프나 도료가 표면 온도를 따라잡을 시간도 필요하니 붙인 직후 바로 읽지 않습니다.
이 계산은 대기 흡수가 없는 근거리, 대역 안에서 응답이 평탄한 검출기, 회색체(대역 안에서 방사율이 일정) 표면을 가정한 단순 모델입니다. 실제 카메라는 검출기 응답과 내부 보정이 제품마다 달라 숫자가 조금씩 다를 수 있습니다. 비교 삼아 전 파장 슈테판-볼츠만 근사(T⁴)로 같은 계산을 하면 광택 주석 90°C가 29.6°C, 산화 구리가 73.2°C로 큰 차이는 없었습니다. 표의 방사율은 표면이 얼마나 반짝이는지, 산화됐는지에 따라 크게 달라지는 참고값이고, Optris도 표의 값을 권장값으로만 제시합니다. 숫자 자체보다 ‘반짝이는 금속은 뜨거워도 차갑게 보이고 주변을 비춘다’는 방향을 보는 용도입니다.
2. 촬영 거리와 초점
보급형 열화상 카메라는 고정 초점인 제품이 있고, 초점이 맞는 최소 거리보다 가까이 붙이면 화면은 나오지만 값이 뭉개집니다. 자기 카메라의 최소 초점 거리는 사용 설명서에서 확인합니다.
화소 하나가 보는 기판 위 넓이보다 작은 부품은 그 화소 안에서 주변 기판과 평균이 됩니다. 0603 같은 소형 부품을 개별로 봐야 한다면 카메라 해상도와 촬영 거리를 함께 따져야 하고, 화소 하나가 여러 부품을 뭉쳐 평균 내면 진짜 발열점의 온도가 낮게 나옵니다. 얼마나 다가가야 하는지 직접 계산했습니다.
직접 계산: 촬영 거리와 해상도에 따라 잴 수 있는 가장 작은 부품
센서는 보급형에서 흔히 보이는 두 조합을 가정했습니다. 160×120 화소에 가로 화각 50°, 256×192 화소에 가로 화각 56°입니다. 특정 제품의 사양이 아니므로 자기 카메라의 화소 수와 화각을 넣어 다시 계산해야 합니다. 화소 하나가 보는 크기는 2 × 거리 × tan(화각 ÷ 2) ÷ 화소 수로 구했습니다. 이렇게 하면 256×192는 10cm에서 화소 하나가 0.41mm, 30cm에서 1.25mm를 보고, 160×120은 같은 거리에서 0.58mm와 1.75mm를 봅니다. 30cm에서 256×192 화면 하나에 담기는 범위는 31.9×23.0cm입니다.
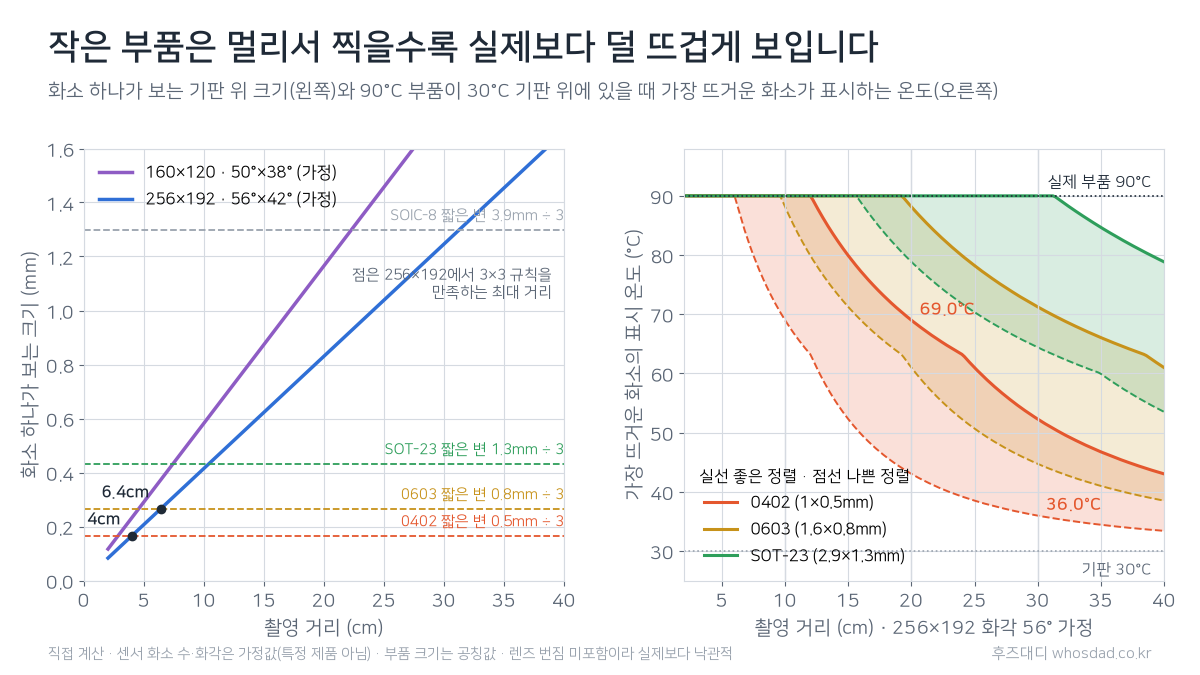
온도를 믿고 읽으려면 부품의 짧은 변 위에 화소가 3개 이상 들어가야 한다는 ‘3×3 화소 규칙’을 씁니다. 가운데 화소가 부품만 보도록 여유를 두는 경험칙입니다. 부품 크기는 칩 부품 공칭값과 SOT-23·SOIC-8 몸체 공칭값을 썼고, 이 규칙을 만족하는 최대 촬영 거리를 직접 계산하면 아래와 같습니다.
| 부품 | 크기(공칭) | 160×120·50° 최대 거리 | 256×192·56° 최대 거리 |
|---|---|---|---|
| 0402 | 1×0.5mm | 2.9cm | 4cm |
| 0603 | 1.6×0.8mm | 4.6cm | 6.4cm |
| 0805 | 2×1.25mm | 7.1cm | 10cm |
| 1206 | 3.2×1.6mm | 9.1cm | 12.8cm |
| SOT-23 | 2.9×1.3mm | 7.4cm | 10.4cm |
| SOIC-8 | 4.9×3.9mm | 22.3cm | 31.3cm |
직접 계산 결과 256×192로 0402(짧은 변 0.5mm)를 규칙대로 재려면 4cm, 0603은 6.4cm 안으로 다가가야 합니다. 160×120이면 각각 2.9cm와 4.6cm입니다. 반면 SOIC-8 크기의 IC는 256×192로 31.3cm에서도 규칙을 만족합니다. 보급형 고정 초점 카메라가 이만큼 가까이에서 초점이 맞지 않는다면 0402·0603은 위치를 찾는 데까지만 쓰고, 온도 값은 매크로 렌즈나 근접 초점이 되는 장비로 읽어야 합니다.
규칙을 못 지키면 얼마나 낮게 나오는지도 계산했습니다. 30°C 기판 위에 90°C로 달아오른 부품이 있고, 화소 값이 그 화소가 보는 넓이 안의 복사량 평균이라고 두었습니다. 화소 하나가 부품 한가운데에 놓인 좋은 정렬과 부품 중심이 화소 경계에 걸친 나쁜 정렬을 함께 보면, 256×192로 0402를 찍을 때 10cm에서는 90.0°C에서 69.0°C, 20cm에서는 69.0°C에서 43.0°C, 30cm에서는 52.3°C에서 36.0°C로 표시됩니다. 0603은 30cm에서 71.2°C에서 44.7°C, SOT-23은 30cm에서도 64.4°C 이상이었습니다. 160×120으로 0402를 30cm에서 찍으면 41.8°C에서 33.1°C로, 기판(30°C)보다 11.8°C에서 3.1°C 높은 정도로만 보입니다.
진단과 연결하면 이렇습니다. 전원 레일이 GND와 붙은 보드에 전압 주입으로 전류를 흘리면 단락된 MLCC 한 개가 발열원이 되는데, 이 부품이 0402라면 멀리서 찍은 화면에서는 주변보다 조금 따뜻한 점으로만 보일 수 있습니다. 이때 전류를 올려서 더 뜨겁게 만들기보다 먼저 카메라를 가까이 가져가고, 그래도 안 보일 때만 벤치 파워의 전류 제한을 지키며 전류를 조금씩 올립니다. 아래 온도 차 표도 같은 이유로, 작은 부품은 3×3 규칙을 만족하는 거리에서 잰 값으로 판단합니다.
이 계산은 렌즈 번짐(한 점이 이웃 화소까지 퍼져 보이는 현상)과 검출기 잡음을 넣지 않았으므로 실제 카메라는 이보다 더 낮게 표시할 수 있습니다. 부품이 열을 동박으로 흘려 주변 기판까지 데우는 효과도 빠져 있어, 실제 화면에서는 작은 부품 둘레가 함께 따뜻하게 보이기도 합니다. 카메라에 따라 저해상도 센서 영상을 보간해 더 큰 해상도로 보여 주기도 하는데, 보간은 실제 화소 수를 늘리지 않으므로 계산에는 센서의 실제 화소 수를 넣어야 합니다.
3. 안전 확보
전원을 인가한 상태로 촬영하므로 SMPS 1차측에는 300V 이상의 DC가 걸려 있습니다. 절연 장갑을 끼고, 한 손은 주머니에 넣는 한 손 규칙을 지키고, 전원 차단 후에도 평활 콘덴서의 잔류 전하는 반드시 방전시킨 뒤 손을 댑니다.
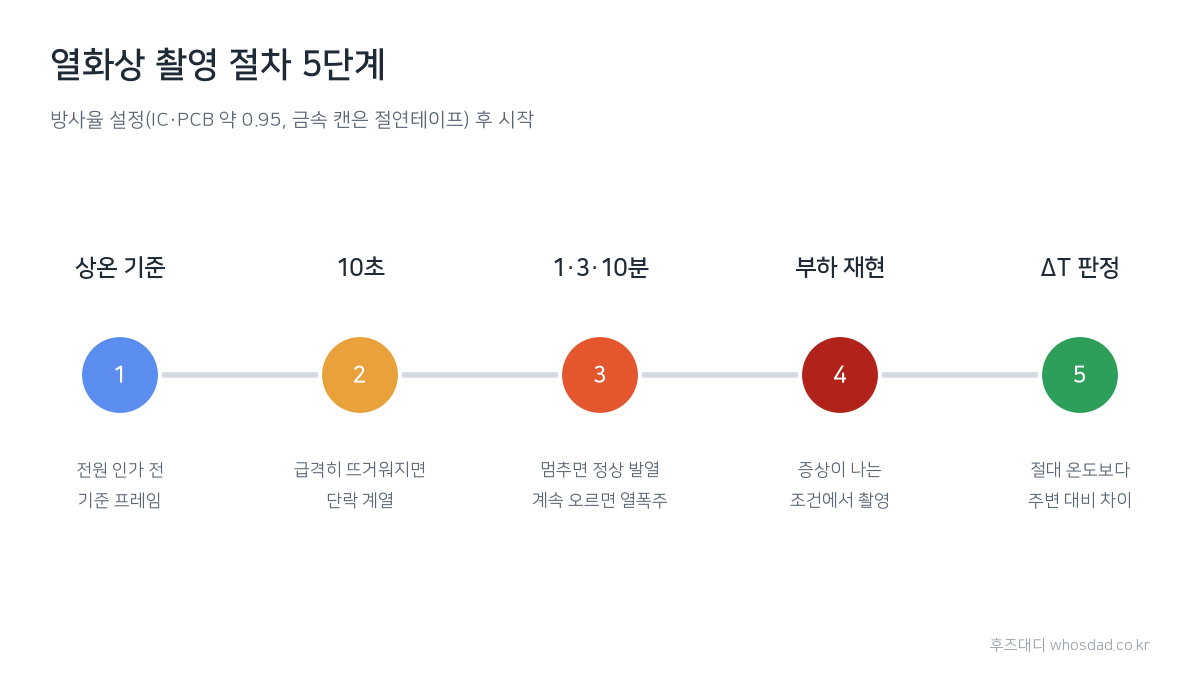
발열 부품 찾아내는 실전 촬영 절차
- 콜드 스타트 기준 프레임 확보 — 전원을 넣기 전, 상온 상태의 기판을 먼저 한 장 찍습니다. 이게 비교 기준이 됩니다.
- 전원 인가 후 10초 프레임 — 이 시점에 확 튀어오르는 부품이 있다면 단락(쇼트) 계열을 먼저 의심합니다. 단락이 있으면 그 자리에 전류가 몰려 짧은 시간에 온도가 오르기 때문입니다.
- 1분, 3분, 10분 프레임 — 시간에 따라 어떻게 퍼지는지 봅니다. 서서히 올라가다 특정 온도에서 멈추면 설계상 정상 발열일 수 있고, 멈추지 않고 계속 올라가면 열폭주를 의심합니다.
- 증상 재현 상태에서 촬영 — 부하를 걸었을 때만 꺼지는 제품이라면 반드시 부하 상태로 찍습니다. 무부하로는 발열이 나타나지 않을 수 있습니다.
- 온도 차(ΔT) 판정 — 절대 온도보다 주변 대비 차이를 봅니다. 아래 표는 다음에 무엇을 할지 정하는 제 작업용 참고 구간이지 규격 값이 아니며, 방사율이 맞고 부품이 화소보다 충분히 크게 찍혔을 때만 의미가 있습니다.
| 주변 대비 온도 차 | 다음 행동(참고) |
|---|---|
| +10℃ 이내 | 참고만, 같은 회로의 같은 부품과 비교 |
| +10℃에서 +20℃ | 주의, 동일 회로의 다른 부품과 비교 |
| +20℃에서 +40℃ | 불량 의심, 부품 측정 진행 |
| +40℃ 이상 | 전원을 끄고 원인부터 확인 |
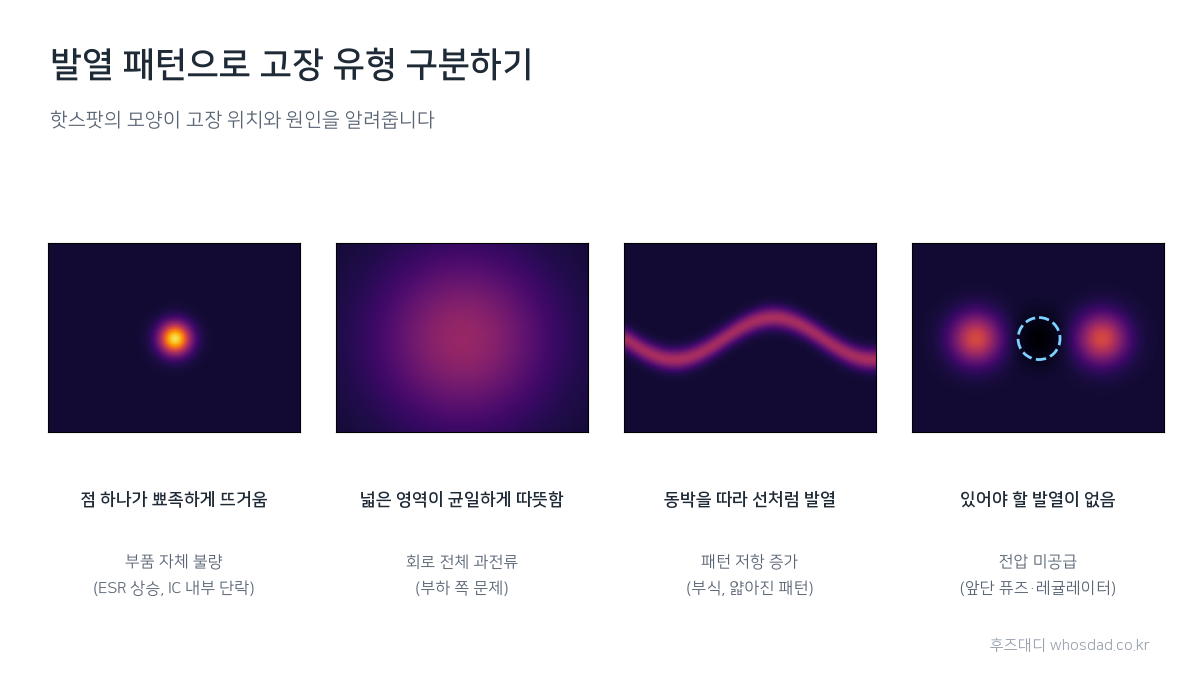
발열 패턴으로 고장 유형 구분하기
- 점 하나가 뾰족하게 뜨거움 — 해당 부품 자체의 불량을 의심. 콘덴서 ESR 상승, 저항 열화, IC 내부 단락.
- 넓은 영역이 균일하게 따뜻함 — 부품이 아니라 회로 전체의 과전류. 부하 쪽 문제이거나 전원 설계 한계.
- 패턴(동박)을 따라 선처럼 발열 — 배선 자체의 저항 증가. 부식, 마이그레이션, 과전류로 얇아진 패턴.
- 발열이 있어야 할 곳이 차가움 — 오히려 이게 중요한 단서입니다. 전압이 아예 안 들어가고 있다는 뜻이라, 그 앞단 퓨즈나 레귤레이터를 의심합니다.
부품별 불량 진단 기준
전해 콘덴서
내부 전해액이 마르면 ESR(등가직렬저항)이 올라가고, 리플 전류가 그 저항을 지나며 자기 발열합니다. 같은 회로의 다른 콘덴서보다 뚜렷이 뜨겁다면 ESR을 재 볼 대상입니다. 배부름이나 누액이 없어도 마찬가지입니다. 찍을 때는 은색 윗면이 아니라 PVC 슬리브로 덮인 옆면을 봅니다(위 계산에서 실제 90°C일 때 옆면 88.9°C, 윗면 29.4°C). 105℃ 정격이라고 안심하기 어려운 이유는, 전해 콘덴서 수명 추정에 흔히 쓰는 아레니우스 기반 식이 온도가 10℃ 오를 때마다 수명이 절반으로 준다고 보기 때문입니다. 정격 안이라도 뜨겁게 도는 콘덴서는 수명이 빨리 줄어듭니다. 겉모습으로 보는 점검은 전해 커패시터 팽창·누액 증상 글에 정리했습니다.
MOSFET · IGBT · 스위칭 소자
Rds(on)이 상승하면 도통 손실이 늘고, 온도가 오르면 Rds(on)이 또 올라가는 열폭주 구조입니다. 병렬로 물린 소자가 여러 개일 때 그중 하나만 유독 뜨겁다면 그 소자의 게이트 구동이 부실하거나 이미 열화된 것을 의심합니다. 스위칭 소자가 단락되면 전원 인가 직후 급격히 온도가 치솟으므로 10초 프레임에서 잡히기 쉽습니다.
브리지 다이오드 · 정류 다이오드
순방향 전압강하 때문에 원래 어느 정도 따뜻합니다. 문제는 네 다리 중 한쪽만 뜨거울 때인데, 내부 한 소자만 열화됐을 수 있으므로 멀티미터로 확인한 뒤 통째로 교체합니다. 전체가 균일하게 과열이면 다이오드보다 후단 부하가 과도한지를 먼저 봅니다.
저항
탄화되어 검게 변하기 직전 단계를 열화상으로 잡을 수 있습니다. 저항값이 틀어져 규정보다 큰 전류가 흐르거나, 정격 와트를 초과해 설계된 경우입니다. 세멘트 저항은 원래 뜨겁게 쓰는 부품이고, 칩 저항도 정격에 가까운 전력을 쓰는 자리라면 꽤 뜨거울 수 있습니다. 그래서 온도 숫자 하나보다 같은 회로의 같은 저항과 비교해 판단합니다. 0603 이하 칩 저항은 위 해상도 계산처럼 멀리서 찍으면 실제보다 낮게 표시된다는 점도 감안합니다.
레귤레이터 · 전원 IC
7805 같은 리니어 레귤레이터의 발열은 (입력전압 − 출력전압) × 전류로 계산됩니다. 12V를 5V로 낮추며 0.5A를 흘리면 3.5W가 순수하게 열로 버려지므로 뜨거운 게 정상입니다. 계산값보다 훨씬 뜨겁다면 후단 어딘가에서 전류를 더 끌어가고 있을 가능성을 먼저 봅니다. 레귤레이터를 갈기 전에 후단부터 봅니다.
인덕터 · 트랜스
권선 층간 절연이 깨지면 국부적으로 뜨거워집니다. 코어 전체가 균일하게 뜨거우면 코어 손실이나 포화, 한쪽 면만 뜨거우면 층간 단락을 의심합니다. 트랜스에서 타는 냄새가 나기 전에 이상을 잡을 수 있는 방법 중 하나입니다. 금속 실드를 씌운 인덕터는 위 계산처럼 캔 표면이 실제보다 훨씬 낮게 표시되므로(광택 니켈 도금 기준 실제 90°C가 29.4°C), 캔 위에 무광 코팅을 덧대거나 페라이트가 드러난 옆면을 찍습니다.
커넥터 · 납땜부
냉납이나 크랙 난 납땜은 접촉 저항이 생겨 부품이 아니라 다리 하나만 뜨겁습니다. 열화상에서 부품 몸통은 차가운데 리드 한 쪽 둘레만 밝게 뜨면 재납땜을 먼저 해 봅니다. 커넥터도 마찬가지로 핀 하나만 뜨거우면 접점 산화나 접촉 불량을 의심합니다. 진동이 있는 제품이나 오래된 세탁기·에어컨 실외기 보드라면 특히 의심해 볼 만합니다. 반짝이는 납땜면 자체는 방사율이 낮아 실제보다 차갑게 보이므로, 납땜 바로 옆 솔더마스크의 온도를 봅니다.
세라믹 콘덴서 · 릴레이 · 마이컴
MLCC는 기판 휨으로 미세 크랙이 나면 누설 전류가 흘러 발열합니다. 릴레이는 접점 산화로 접촉 저항이 올라 몸통이 뜨거워집니다. 마이컴은 원래 미지근한 정도인데 만질 수 없을 만큼 뜨겁다면 내부 래치업이나 I/O 핀 단락일 수 있으므로 주변 회로부터 확인합니다.
오진하기 쉬운 3가지
- 정상 발열 부품을 불량으로 착각 — 세멘트 저항, 리니어 레귤레이터, 방열판 달린 소자는 원래 뜨겁습니다. 정상 제품의 열화상을 미리 찍어 기준 데이터로 보관해두면 판단이 빨라집니다.
- 반사에 속기 — 광택 있는 금속면은 주변 열원을 거울처럼 반사합니다. 각도를 30도쯤 바꿔 다시 찍었을 때 핫스팟이 따라 움직이면 그건 반사이지 발열이 아닙니다. 위 계산에서 방사율 0.05인 캔은 실제 40°C여도 옆 90°C 부품을 비추면 90.5°C로 표시됐습니다.
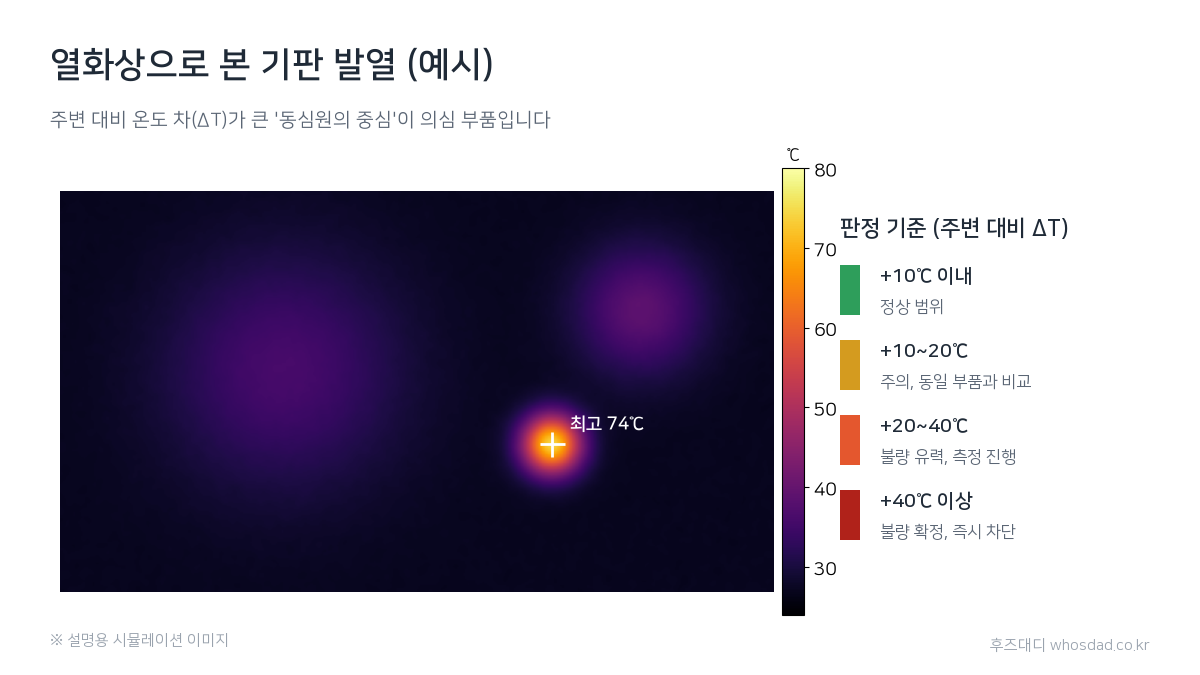
- 열전도를 발열로 착각 — 진짜 발열원 옆 부품도 동박을 타고 데워집니다. 가장 뜨거운 중심점을 찾습니다. 주변으로 갈수록 온도가 낮아지는 동심원의 중심이 범인입니다.
자주 묻는 질문
스마트폰용 저가 열화상 카메라로도 가능한가요?
가능합니다. 다만 해상도가 낮으면 소형 칩 부품을 개별로 구분하기 어렵습니다. 전원부처럼 부품이 큰 영역의 진단에는 쓸 만하고, SMD 밀집 기판은 해상도와 거리를 함께 봐야 합니다. 위 계산 가정(화각 56°)에서는 256×192라도 0402를 3×3 규칙대로 재려면 4cm 안으로 다가가야 하므로, 위치는 저가 카메라로 찾고 온도는 가까이에서 다시 확인합니다.
전원을 꺼도 발열 부품을 찾을 수 있나요?
어렵습니다. 열은 전류가 흐를 때만 발생하므로 통전 상태 촬영이 원칙입니다. 다만 전원 차단 직후 식는 속도를 보는 방법은 있습니다. 늦게 식는 부품은 열을 많이 머금었던 곳일 수 있지만, 큰 부품은 열용량이 커서 원래 천천히 식으므로 비슷한 크기의 부품끼리 비교합니다.
열화상으로 잡은 부품을 바로 교체해도 되나요?
열화상은 위치를 좁혀주는 도구이지 최종 판정 도구가 아닙니다. 지목된 부품은 반드시 멀티미터나 ESR 미터로 실측한 뒤 교체합니다. 특히 그 부품이 원인이 아니라 다른 고장의 피해자일 수 있으므로, 교체 후에도 같은 발열이 재현되는지 다시 촬영해 확인해야 합니다.
정리
열화상 카메라 진단의 핵심은 결국 세 가지입니다. 방사율과 촬영 거리를 맞추고, 주변 대비 온도 차로 판단하고, 지목된 부품은 반드시 실측으로 확인한다. 이 순서만 지켜도 회로도 없는 기판에서 고장 위치를 찾는 시간이 크게 줄어듭니다. 반짝이는 금속은 뜨거워도 차갑게 보이고, 작은 칩은 멀리서 찍으면 덜 뜨겁게 보인다는 두 가지만 기억해도 오판이 줄어듭니다. 정상 동작하는 같은 모델의 열화상을 미리 확보해 두면 판단이 빨라집니다.
후즈대디



댓글 0
첫 댓글을 남겨보세요.