납땜 인두 온도별 사용법과 브릿지 방지 팁
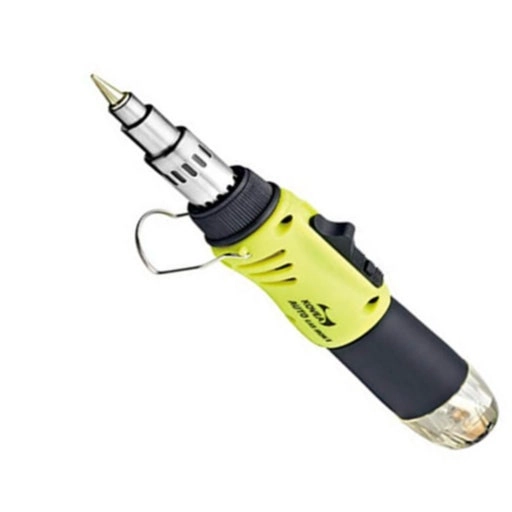
납땜을 처음 배울 때 가장 많이 듣는 조언이 “온도를 올려라”입니다. 그런데 실제로는 온도를 올려서 해결되는 문제보다, 온도를 올려서 망가지는 것이 훨씬 많습니다. 패드가 들뜨고, 부품이 타고, 인두 팁 수명이 절반으로 줄어듭니다.
저도 처음 3개월 동안은 무조건 400도에 놓고 작업했습니다. 그러다 기판 패드 몇 개를 날려 먹고 나서야 “온도는 세기 조절이 아니라 열 전달 설계“라는 걸 이해했습니다. 이 글에서는 온도 구간별로 어떤 작업에 맞는지, 그리고 초보자가 가장 많이 겪는 브릿지(솔더 브릿지, 인접 핀 합선) 를 어떻게 예방하고 제거하는지 정리했습니다.
1. 인두 온도가 중요한 이유: ‘녹이는 온도’가 아니라 ‘흐르게 하는 온도’
납땜의 목표는 납을 녹이는 게 아니라, 녹은 납이 패드와 부품 리드를 적셔서(wetting) 금속 결합층을 만드는 것입니다. 이 결합이 제대로 생기려면 세 가지가 동시에 필요합니다.
- 충분한 온도 — 납의 융점보다 높아야 함
- 충분한 시간 — 보통 1~3초
- 살아 있는 플럭스 — 산화막을 걷어내는 역할
여기서 핵심은 인두 팁 온도가 곧 납땜 부위 온도가 아니라는 점입니다. 팁이 350도라도 접촉 면적이 작으면 패드는 200도밖에 안 올라갑니다. 반대로 팁이 300도여도 접촉이 좋으면 순식간에 납이 흐릅니다.
기억할 원칙: 3초 룰
인두를 대고 3초 안에 납이 흐르지 않으면, 온도를 올릴 게 아니라 팁을 바꾸거나 접촉 방식을 바꿔야 합니다.
3초를 넘기면 플럭스가 다 타버려서 아무리 오래 대고 있어도 납이 붙지 않습니다. 오히려 패드 접착제가 열화되어 동박이 들뜹니다.
2. 온도별 사용법 한눈에 보기
아래 표는 일반적인 온도 조절식 인두(예: 936 계열, T12 계열, 휴대형 인두) 기준입니다.
| 설정 온도 | 주 사용처 | 사용 납 | 주의사항 |
|---|---|---|---|
| 250~280℃ | 열에 약한 부품(LED, 필름 콘덴서, 소형 IC), 얇은 에나멜선, 미세 SMD | 유연납 | 열용량 큰 팁 필수, 접촉 시간 짧게 |
| 280~320℃ | 일반 스루홀 부품, 저항·콘덴서·핀헤더 | 유연납 표준 | 가장 무난한 상시 구간 |
| 320~350℃ | 무연납 일반 작업, 중형 패드, SMD 리워크 | 무연납 | 무연납의 기본 구간 |
| 350~380℃ | 그라운드 플레인 연결, 커넥터, 굵은 배선, 방열 큰 부위 | 무연납 | 3~5초 이내로 끝내기 |
| 380~420℃ | 케이블 러그, 대형 접지 단자, 두꺼운 동판 | 무연납/특수 | 단시간만. 팁 수명 급감 |
250~280℃ — “부품을 지키는 온도”
LED, 필름 콘덴서, 온도 센서처럼 열 스트레스에 약한 부품에 씁니다. 유연납(Sn63/Pb37, 융점 183℃) 기준으로는 충분히 흐릅니다. 대신 온도가 낮은 만큼 팁이 작으면 열이 부족해집니다. 온도를 낮출수록 팁은 크게 가는 게 정석입니다.
280~320℃ — “가장 많이 쓰는 온도”
취미 전자공작의 90%가 이 구간에서 해결됩니다. 저항, 세라믹 콘덴서, 핀헤더, 스위치 같은 일반 스루홀 부품에 유연납을 쓴다면 300℃ 전후가 무난합니다. 납이 은빛으로 반짝이며 화산 모양(원뿔형)으로 퍼지면 성공입니다.
320~350℃ — “무연납의 기본선”
무연납(SAC305 등)은 융점이 217~220℃로 유연납보다 35도 정도 높습니다. 게다가 젖음성이 나빠서 더 높은 온도가 필요합니다. 무연납으로 작업한다면 330℃ 전후에서 시작해 상황에 따라 조정하세요.
350~380℃ — “열이 도망가는 자리”
그라운드 플레인에 직접 연결된 패드, 굵은 커넥터, 방열판에 붙은 부품은 열이 사방으로 빠져나갑니다. 이 구간이 필요하지만, 온도를 올리기 전에 예열(핫플레이트, 열풍기 예열 100~120℃) 을 먼저 고려하는 게 기판에 훨씬 안전합니다.
380℃ 이상 — “예외 구간”
케이블 러그, 두꺼운 동판, 대형 접지 단자 같은 작업에만 씁니다. 이 온도에서는 플럭스가 접촉 즉시 증발하기 때문에 오히려 납땜 품질이 떨어질 수 있고, 인두 팁의 철 코팅이 빠르게 소모됩니다. 상시 사용 금지 구간으로 생각하시면 됩니다.
3. 유연납 vs 무연납: 온도 차이만 있는 게 아닙니다
| 항목 | 유연납 (Sn63/Pb37) | 무연납 (SAC305) |
|---|---|---|
| 융점 | 183℃ (공정점) | 217~220℃ |
| 권장 인두 온도 | 280~320℃ | 320~360℃ |
| 젖음성 | 우수 | 다소 떨어짐 |
| 완성면 | 반짝이는 광택 | 약간 무광, 거칠어 보임 |
| 브릿지 발생 | 상대적으로 적음 | 더 잘 생김 |
무연납은 표면장력과 유동성 특성 때문에 핀 사이에 납이 남아 브릿지가 되기 쉽습니다. 무연납을 쓰신다면 플럭스를 유연납 때보다 넉넉히 쓰는 게 브릿지 예방의 절반입니다.
참고: 무연납의 무광 마감을 “냉납(cold joint)”으로 오해하는 분이 많습니다. 무연납은 정상적으로 잘 붙어도 약간 흐린 표면이 나옵니다. 냉납은 표면이 울퉁불퉁하고 공 모양으로 뭉쳐 있으며 패드에 퍼지지 않은 상태입니다.
4. 온도보다 중요한 것: 팁 선택
초보자가 브릿지와 냉납을 반복하는 가장 흔한 원인은 뾰족한 팁(연필형, B팁)을 고집하는 것입니다.
- 뾰족한 팁: 접촉 면적이 작아 열 전달이 나쁨 → 온도를 올리게 됨 → 부품 손상
- 경사형(BC/C형) 팁: 면으로 닿아 열 전달이 좋음 → 낮은 온도로도 빠르게 끝남
- 나이프형(K형) 팁: 다열 핀 드래그 솔더링에 최적, 브릿지 제거에도 유용
팁 하나만 새로 산다면 2.4mm 경사형(BC형)을 추천합니다. 뾰족한 팁보다 훨씬 정밀한 작업이 가능합니다. 접촉 면적이 넓어야 열이 빨리 전달되고, 열이 빨리 전달돼야 인두를 짧게 대고 뗄 수 있어서 브릿지가 덜 생깁니다.
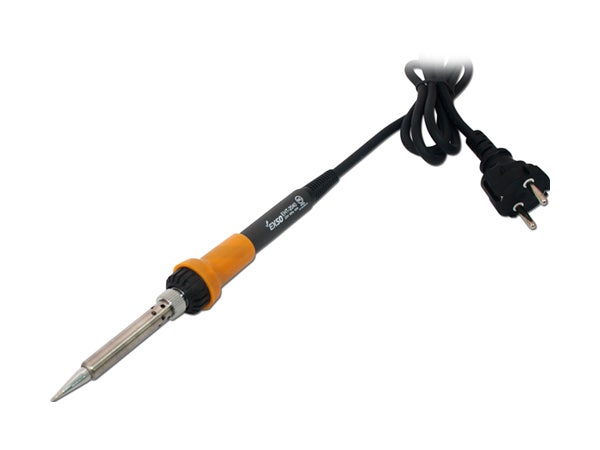
5. 브릿지(합선)는 왜 생기는가 — 5가지 원인
브릿지는 인접한 두 패드나 핀 사이에 납이 다리처럼 이어져 단락되는 현상입니다. 원인은 대부분 다음 다섯 가지 안에 있습니다.
- 납이 너무 많다 — 가장 흔한 원인. 초보자는 대부분 필요량의 2~3배를 씁니다.
- 플럭스가 부족하거나 이미 타버렸다 — 플럭스가 살아 있으면 납이 패드로 끌려가지만, 죽으면 아무 데나 붙습니다.
- 온도가 너무 낮다 — 납이 충분히 유동하지 못해 핀 사이에 걸쳐진 채로 굳습니다.
- 인두를 떼는 방향이 잘못됐다 — 핀과 핀 사이 방향으로 빼면 납이 끌려가면서 다리가 만들어집니다.
- 팁이 산화되어 있다 — 납이 팁에 안 붙으니 기판 쪽에 뭉텅이로 남습니다.
6. 브릿지 방지 실전 팁 7가지
① 납을 인두가 아니라 ‘패드’에 대세요
인두 팁에 납을 녹여서 기판에 옮겨 붙이는 방식은 플럭스가 이미 다 타버린 납을 붙이는 것과 같습니다. 순서는 인두로 패드+리드를 먼저 데운 뒤 → 반대편에서 납을 대는 것입니다. 이렇게 하면 납이 필요한 만큼만 자연스럽게 빨려 들어갑니다.
② 플럭스를 아끼지 마세요
플럭스 펜이나 젤 플럭스를 미리 바르고 시작하면 브릿지 발생률이 눈에 띄게 줄어듭니다. 플럭스는 납을 패드 쪽으로 끌어당기는 힘(젖음성)을 만들어 줍니다. 핀 간격이 좁을수록 플럭스는 필수입니다.
③ 인두를 뺄 때는 핀과 ‘수직 방향’으로
핀이 세로로 나열되어 있다면, 인두는 옆이 아니라 패드 바깥쪽 아래로 쓸어내리듯 빼세요. 핀 사이 방향으로 빼면 납이 실처럼 끌려가면서 그대로 다리를 만듭니다.
④ 다열 핀은 ‘드래그 솔더링’으로
QFP나 커넥터처럼 핀이 여러 개 나란한 부품은 하나씩 붙이지 말고, 플럭스를 충분히 바른 뒤 나이프형 팁에 납을 조금 물려서 일정한 속도로 쭉 끌고 가는 방식이 오히려 브릿지가 적습니다. 남은 브릿지는 마지막에 솔더윅으로 한 번에 정리합니다.
⑤ 부품 고정은 ‘대각선 두 핀’부터
먼저 대각선 두 개 핀만 살짝 고정해 부품 위치를 잡고, 정렬을 확인한 다음 나머지를 붙이세요. 정렬이 틀어진 상태로 전부 붙이면 다시 떼면서 브릿지와 패드 손상이 함께 발생합니다.
⑥ 작업 중간중간 팁을 닦으세요
젖은 스펀지보다 황동 울(브래스 울) 을 추천합니다. 스펀지는 팁 온도를 급격히 떨어뜨려 열충격을 줍니다. 닦은 뒤에는 반드시 납을 살짝 묻혀 틴닝(tinning) 상태로 유지하세요. 산화된 팁은 브릿지 제조기입니다.
⑦ 마지막엔 조명 각도를 바꿔 확인
납땜면은 정면에서 보면 브릿지가 잘 안 보입니다. 기판을 기울여 빛의 반사 각도를 바꿔가며 보면 미세한 다리가 드러납니다. 여기에 멀티미터 부저(도통 테스트)로 인접 핀을 찍어보면 확실합니다.
7. 이미 생긴 브릿지, 제거하는 3가지 방법
방법 1 — 솔더윅(흡착심선) 사용 · 가장 확실함
- 브릿지 위에 플럭스를 한 방울 바릅니다.
- 솔더윅(1.5~2mm 폭)을 브릿지 위에 올립니다.
- 인두를 윅 위에 눌러 댑니다. (윅을 통해 열이 전달됨)
- 납이 윅으로 빨려 올라가면 윅과 인두를 동시에 뗍니다.
인두를 먼저 떼면 윅이 기판에 붙어버립니다. 반드시 같이 떼세요.
방법 2 — 플럭스 + 인두로 쓸어내기
플럭스를 바르고 깨끗한 팁을 브릿지에 댄 뒤, 핀 사이에서 바깥쪽으로 쓸어내면 여분의 납이 팁에 딸려 옵니다. 팁을 닦고 몇 번 반복합니다. 납이 아주 조금 넘칠 때 가장 빠른 방법입니다.
방법 3 — 납을 오히려 더 넣고 다시 정리하기
역설적이지만, 플럭스가 완전히 죽어서 납이 굳어버린 경우엔 새 납(플럭스가 들어 있는 실납)을 조금 더 넣어 플럭스를 되살린 뒤 윅으로 걷어내는 게 훨씬 깔끔합니다.
작업 후에는 이소프로필 알코올(IPA)과 면봉으로 플럭스 잔여물을 닦아 주세요. 남은 플럭스는 시간이 지나면 부식이나 누설 전류의 원인이 될 수 있습니다.
8. 초보자 체크리스트
작업 전에 이 다섯 개만 확인해도 실패율이 크게 줄어듭니다.
- 사용하는 납이 유연납인지 무연납인지 확인했는가
- 팁이 은색으로 코팅(틴닝)되어 있는가 (검게 산화됐다면 정리 필요)
- 플럭스 펜 또는 젤 플럭스가 준비되어 있는가
- 솔더윅과 확대경(또는 휴대폰 카메라 확대)이 손 닿는 곳에 있는가
- 환기가 되고 있는가
9. 안전 수칙 — 짧지만 가장 중요한 부분
- 납땜 연기는 납 증기가 아니라 가열된 플럭스(로진) 연기입니다. 호흡기 자극을 유발하므로 반드시 환기하거나 흄 흡입기를 사용하세요.
- 유연납을 만진 뒤에는 반드시 손을 씻고, 작업 공간에서 음식을 먹지 마세요.
- 인두 거치대는 반드시 사용하고, 자리를 비울 때는 전원을 끕니다.
- 납이 튈 수 있으므로 보안경 착용을 권장합니다. 특히 브릿지를 제거하거나 납을 흡입기로 빨아낼 때 그렇습니다.
10. 자주 묻는 질문 (FAQ)
Q. 인두 온도는 그냥 350℃로 고정해두면 안 되나요? A. 대부분의 작업은 가능하지만, 열에 약한 부품에서 손상 위험이 있고 팁 수명이 짧아집니다. 유연납 300℃ / 무연납 330℃를 기본으로 두고 필요할 때만 올리는 습관을 권합니다.
Q. 납이 자꾸 공처럼 뭉쳐서 안 붙습니다. A. 거의 항상 세 가지 중 하나입니다. ① 팁이 산화됨 ② 플럭스가 없거나 죽음 ③ 패드가 산화됨. 팁을 정리해 틴닝하고, 플럭스를 새로 바르고, 패드를 알코올로 닦아보세요. 온도 문제인 경우는 생각보다 드뭅니다.
Q. 무연납과 유연납을 섞어 써도 되나요? A. 권장하지 않습니다. 두 납이 섞이면 융점과 기계적 강도가 예측 불가능해지고, 결합부가 부스러지기 쉬워집니다. 리워크 시에는 기존 납을 최대한 제거한 뒤 한 종류로 다시 붙이는 게 좋습니다.
Q. 브릿지가 생기면 기판이 망가진 건가요? A. 아닙니다. 브릿지는 표면에 납이 얹힌 상태일 뿐이라, 전원을 넣기 전에 제거하면 아무 문제 없습니다. 다만 전원을 넣은 채로 방치하면 과전류로 부품이 손상될 수 있으니, 조립 후 첫 전원 투입 전에 반드시 육안 + 도통 검사를 하세요.
Q. 저렴한 온도 조절 인두, 표시 온도를 믿어도 되나요? A. 보급형 인두는 표시 온도와 실제 팁 온도가 20~50도 차이 나는 경우가 흔합니다. 표시값을 절대 기준으로 삼기보다, 납이 1~3초 안에 부드럽게 흐르는 지점을 자기 인두의 기준점으로 잡으세요.
마무리
정리하면 이렇습니다.
- 유연납은 300℃, 무연납은 330℃를 기본값으로 두고 시작한다.
- 안 붙으면 온도를 올리지 말고 팁을 크게, 플럭스를 새로.
- 브릿지는 대부분 납 과다 + 플럭스 부족의 결과다.
- 인두는 핀 사이가 아니라 바깥쪽으로 뺀다.
- 브릿지가 생겨도 솔더윅 하나면 30초면 해결된다.
납땜은 손재주보다 조건 관리에 가깝습니다. 온도, 시간, 플럭스 이 세 가지만 맞으면 며칠 안에 눈에 띄게 깔끔해집니다. 처음에는 버리는 기판이나 못 쓰는 보드에서 스루홀 부품 20개 정도만 붙였다 떼는 연습을 해보시길 권합니다. 그 20개가 지나면 감각이 확실히 달라집니다.
cjwproject


댓글 0
첫 댓글을 남겨보세요.